 Поиск
 ru
 English
 日本語
 русский
 Español
 Deutsch
 中文简体
Контент
Волоконный лазер, который чисто режет углеродистую сталь толщиной 12 мм в начале смены и через два часа производит толстый окалин, обычно имеет одного подозреваемого: фокусирующую линзу в режущей головке. Этот компонент концентрирует киловатты когерентного света в пятне размером в десятки микрон, поэтому небольшие ошибки в фокусном расстоянии, классе материала или покрытии сразу же проявляются в виде плохого качества кромки, более медленной скорости перемещения и выхода из строя оптики на несколько недель раньше. Практический вывод для покупателей и инженеров-технологов прост: определите оптическую лазерную линзу с учетом четырех переменных — фокусного расстояния, материала подложки, покрытия и контроля загрязнения — и взвесьте доказательства процесса поставщика так же серьезно, как и техническое описание. В разделах ниже описываются принцип работы, наиболее важные характеристики и контрольный список для предварительного заказа.
Что делает оптическая лазерная линза на пути луча
Лазерный резонатор излучает когерентный луч обычно диаметром от нескольких миллиметров до более двадцати миллиметров. Этот необработанный луч не может совершить полезную работу над заготовкой; сначала его необходимо сконцентрировать. Фокусирующая линза осуществляет это уменьшение, и ее поведение подчиняется предсказуемому правилу: пятно становится меньше по мере уменьшения фокусного расстояния и увеличения диаметра входящего луча. В режущих головках высокой мощности нормальными являются сфокусированные пятна размером в десятки микрон, что позволяет лучу мощностью в несколько киловатт испарять металл вдоль пропила шириной менее миллиметра.
Компромисс заключается между размером пятна и глубиной резкости. Короткое фокусное расстояние дает небольшое интенсивное пятно, но неглубокую зону фокусировки, поэтому расстояние между соплом и пластиной должно быть строго выдержано. Более длинное фокусное расстояние снижает некоторую плотность мощности в обмен на более глубокую зону фокусировки, которая допускает более толстую пластину, неровные поверхности и менее жесткое крепление. Ни один из вариантов не является лучшим в целом; Правильное фокусное расстояние зависит от толщины материала, состояния машины и качества обработки, требуемой для работы.
В большинстве промышленных машин линза не работает одна. Коллимирующая линза устанавливает диаметр луча перед фокусирующей оптикой, защитные окна защищают его от брызг, а направляющие зеркала передают луч от резонатора через направляющий рычаг к голове. Деградация в любом месте этого поезда вызывает один и тот же симптом — падение мощности или искажение пропила — поэтому при эффективном обслуживании весь путь рассматривается как одна система, а не многократно заменяется наиболее заметная часть.
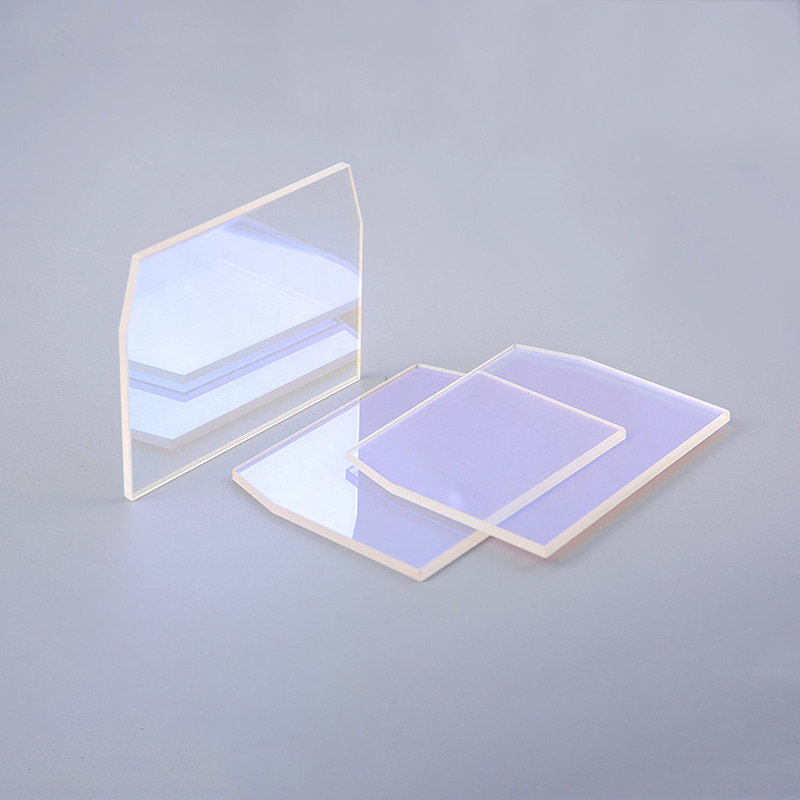 Прецизионные оптические отражатели для доставки лазерного луча Управляющие зеркала переносят луч от резонатора к режущей головке, и деградация в любом месте этого пути снижает мощность или искажает пропил. Отражатели, изготовленные с контролируемой отражательной способностью и качеством поверхности, помогают поддерживать всю систему доставки в рабочем состоянии. Посмотреть продукт →
Спецификации, определяющие производительность
Четыре параметра доминируют в реальных результатах. Фокусное расстояние определяет рабочее расстояние и размер пятна: значения примерно от 38 до 100 мм обычно используются там, где тонкий лист требует мелких деталей, а от 150 до 190 мм подходят более толстые пластины и более щадящая глубина резкости. Чистая апертура имеет такое же большое значение, потому что апертура должна с комфортным запасом превышать диаметр входящего луча (приблизительно в 1,5–2 раза это общее инженерное правило), поскольку ограничение луча на краю линзы создает дифракцию и перегревает оправу.
Затем подложка и покрытие решают, выживет ли линза в окружающей среде. CO2-лазер, работающий на длине волны 10,6 микрон, требует пропускающего материала, такого как селенид цинка, тогда как волоконные лазеры на длине волны 1064 нм обычно работают через плавленый кварц или высококачественное оптическое стекло. Качество поверхности и порог повреждения определяют срок службы при мощности: жесткие ограничения на царапины и покрытия с высоким порогом повреждения, вызванного лазером, противостоят тепловому напряжению, которое разрушает меньшую оптику.
| Материал | Типичная длина волны | Обычное использование лазера | Практические заметки |
|---|---|---|---|
| Селенид цинка (ZnSe) | Около 10,6 микрон | CO2 резка, гравировка и маркировка | Передает видимый свет выравнивания; поверхность сравнительно мягкая и требует осторожного обращения |
| Плавленый кварц (кремнезем) | От ультрафиолета до ближнего инфракрасного диапазона | Волоконные лазеры на длине волны 1064 нм и системы высокой мощности | Низкое тепловое расширение и высокий порог повреждения. |
| Оптическое стекло (тип К9/БК7) | Видимый в ближнем инфракрасном диапазоне | Гравировка, выравнивание и распознавание с низким энергопотреблением | Экономичный и простой в полировке, с ограниченной потребляемой мощностью. |
| Сапфир | От ультрафиолета до среднего инфракрасного диапазона | Окна для суровых условий и требовательная оптика | Чрезвычайно твердый и устойчивый к царапинам, но труднее обрабатывать |
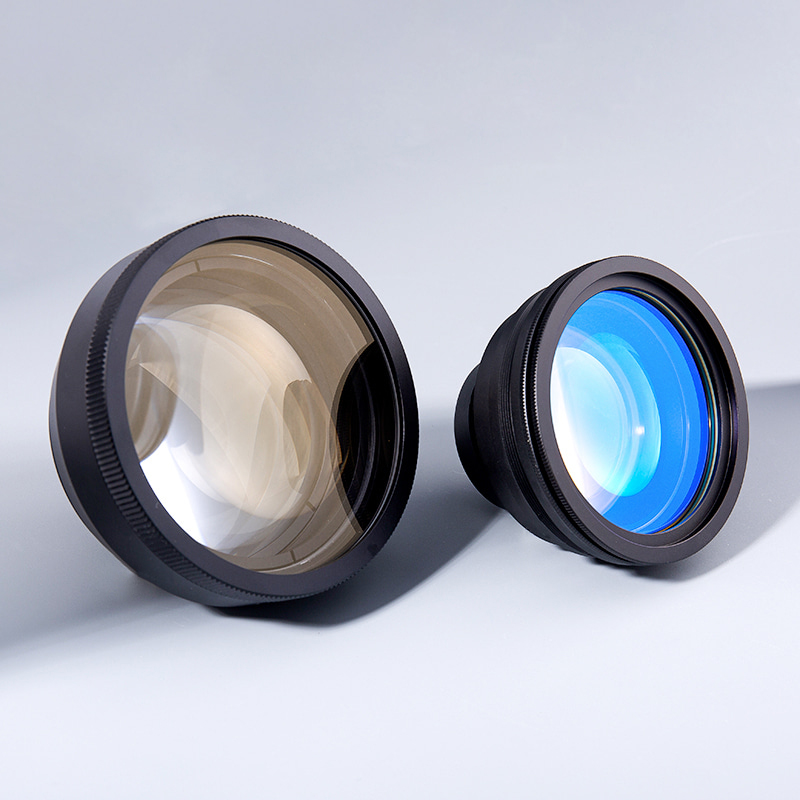 Производители оптических лазерных линз Линзы собираются из сферических зеркал и структурных компонентов, широко используемых в таких областях, как безопасность, измерения, бытовая электроника и лазерные системы. Э... Посмотреть продукт →
Какой бы материал ни использовался в приложении, запрашивайте данные о передаче и покрытии с точной рабочей длиной волны и уровнем мощности, а не соглашайтесь на стандартную антиотражающую маркировку. Объектив с документально подтвержденными характеристиками обычно стоит дороже сразу и дешевле в течение года производства.
Подбор объектива для применения
Режущие и сварочные головки
Сокращение интенсивности вознаграждений. Короткие и средние фокусные расстояния концентрируют мощность в узком разрезе и позволяют вспомогательному газу очищать расплавленный материал, в то время как сварочные головки часто перемещаются в другую сторону, используя более длинные фокусные расстояния, которые удерживают оптику дальше от брызг и расширяют зону сварки. Форма линзы здесь также имеет значение: распространены конструкции мениска, в которых луч должен фокусироваться с минимальной сферической аберрацией, особенно при высокой мощности.
Гравировка и тонкая маркировка
Гравировка зависит от небольшого размера пятна и четких краев, поэтому доминируют короткие фокусные расстояния, но малая глубина резкости, которая повышает резкость деталей, также наказывает неровные поверхности. Маркировка на изогнутых или неправильных деталях может потребовать увеличения фокусного расстояния или другой геометрии сканирования, поэтому гравировальные мастерские часто держат под рукой несколько комплектов линз, а не заставляют использовать одну оптику для каждой работы.
Медицинские и точные инструменты
Медицинские лазерные системы добавляют ограничения, с которыми редко сталкиваются заводские цеха: покрытия должны выдерживать агрессивные чистящие средства, материалы должны отслеживаться от партии к партии, а документация должна сопровождать устройство на рассмотрение регулирующих органов. Надежность оценивается не столько по цене за единицу, сколько по единообразию сотен поставляемых деталей, что подталкивает покупателей к производителям с формальными системами качества, а не к торговым посредникам.
Покрытия, пропускание и обратное отражение
Поверхность линзы без покрытия отражает несколько процентов падающего света, и эта потеря вредна вдвойне: мощность, которая никогда не достигает заготовки, и тепло, выделяющееся внутри оптики. Антиотражающие покрытия, разработанные для определенной длины волны, снижают коэффициент отражения одной поверхности значительно ниже одного процента, повышая пропускание и уменьшая тепловое линзирование, которое незаметно смещает фокусную точку при нагревании оптики. Таким образом, выбор покрытия сам по себе является характеристикой эксплуатационных характеристик, и техническую основу стоит изучить. как покрытия на оптических лазерных линзах улучшают характеристики .
Второй риск, связанный с покрытием, имеет противоположное направление. Свет, отраженный от фокусирующей линзы, может вернуться в волокно доставки или в резонатор, а в волоконных системах сильный возврат может повредить сам источник. Покрытия, подавляющие обратное отражение, правильная ориентация линз во время сборки и регулярный осмотр защитных окон — все это снижает это воздействие — проблемы, которые чаще всего возникают после того, как кто-то меняет оптику, не проверив сторону покрытия или посадочное место.
Загрязнение, очистка и срок службы
Лазерные линзы редко выходят из строя с возрастом; они выходят из строя из-за загрязнения. Брызги, пыль и один отпечаток пальца поглощают лазерную энергию, создают горячие точки и могут превратить чистую оптику в треснувшую за одну смену при высокой мощности. Реакция носит скорее процедурный, чем героический характер: проверяйте оптику при ярком свете через определенные промежутки времени, обращайтесь с линзами только за края в неопудренных перчатках и чистите их подходящими растворителями и безворсовыми салфетками вместо того, что лежит на скамейке. Магазины, которые постоянно документируют эти шаги, отмечают более длительный срок службы оптики и меньшее количество незапланированных остановок.
Защитные окна заслуживают особого внимания, поскольку они служат расходными щитами для гораздо более дорогой фокусирующей линзы, находящейся за ними. Своевременная замена расходного окна — один из самых дешевых способов продлить срок службы фокусирующей линзы при условии, что новое окно имеет такое же качество покрытия, как и деталь, которую оно заменяет.
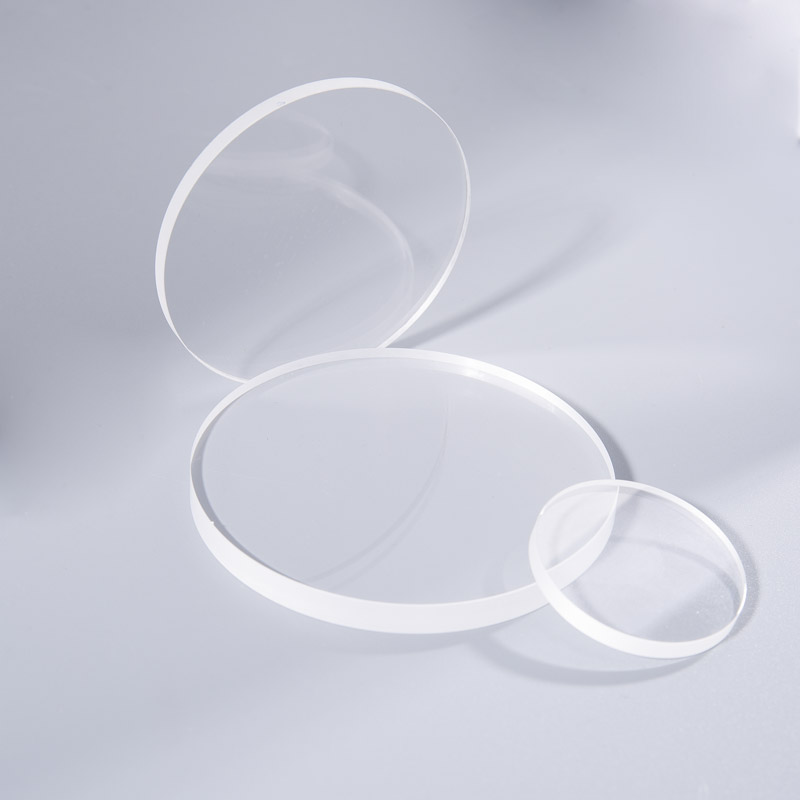 Сапфир Optical Window Manufacturers 1. Подложки окон обычно изготавливаются из материалов с желаемыми оптическими свойствами, таких как прочные материалы, такие как сапфир. Эти прозрачные пластины используются как... Посмотреть продукт →
Что проверить перед заказом
Большинство проблем с закупками лазерных линз возникают из-за пробелов в информации на этапе предложения, и короткий контрольный список позволяет избежать большинства из них.
- Подтвердите в письменной форме рабочую длину волны, среднюю мощность, пиковую мощность и рабочий цикл, а затем попросите поставщика подтвердить, что оптика рассчитана на все четыре параметра.
- Исправьте допуск фокусного расстояния и светосилу, а не только номинальное значение; фокусное расстояние, удерживаемое на уровне одного процента, ведет себя иначе, чем фокусное расстояние, удерживаемое на уровне пяти.
- Спросите, какой сорт материала будет поставляться, поскольку подложки, предназначенные для лазерной печати, отличаются от обычных материалов поглощением и внутренними включениями.
- Запросите данные о передаче покрытия или образцы-свидетели на рабочей длине волны.
- Проверьте систему качества, лежащую в основе детали: ISO 9001:2015 для общего производства и IATF 16949, где оптика входит в цепочку поставок автомобильной продукции.
Именно по этим пунктам поставщики расходятся больше всего. Changzhou Haolilai Photo-Electricity (HLL), производитель прецизионной оптики, основанный в 1998 году в Чанчжоу, Китай, демонстрирует профиль, достойный включения в шорт-лист: собственная полировка и покрытие оптических линз, окон и отражателей; системы качества, сертифицированные по стандартам ISO 9001:2015, ISO 14001:2015 и IATF 16949; а также ассортимент продукции, обслуживающей заказчиков лазерной, автомобильной, полупроводниковой и бытовой электроники более чем в двадцати странах. Для конкретной длины волны, апертуры или требований к покрытию покупатели могут запросить индивидуальное предложение и рассматривать первую поставленную партию как настоящий квалификационный образец для последующих объемов.

 苏公网安备32041102000130号